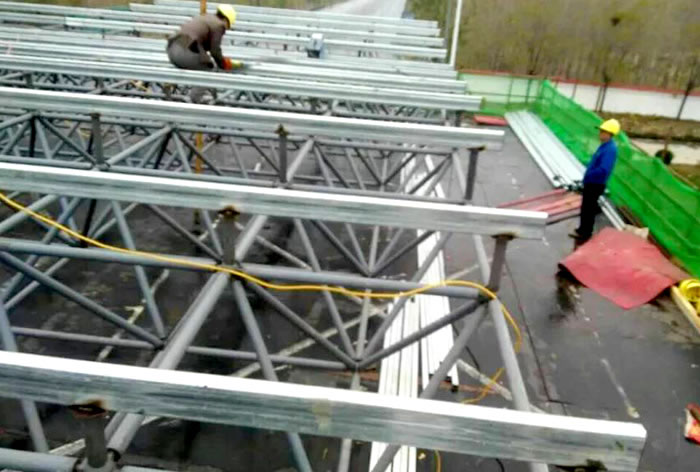
停车棚光伏网架焊接这件事,很多人以为只要把钢管和光伏支架连在一起、焊牢就行,结果用不了两年就出现焊缝开裂、网架变形,甚至整片光伏板倾斜的麻烦。问题的根源往往不在材料本身,而在于对焊接要求的理解停留在“焊上就行”的层面。实际上,停车棚光伏网架属于典型的轻型钢结构与光伏承载系统结合体,它既要承受光伏组件的自重和风荷载,又要应对户外温差变形和雨水腐蚀,焊接质量直接决定了整个车棚的安全寿命。这篇文章从工程实操的角度出发,用演绎推理的方式把焊接要求一层层拆开讲清楚,帮普通读者弄明白停车棚光伏网架焊接到底该怎么做、做到什么程度才算合格,同时穿插真实案例、常见问题解答和实用资源推荐,让没有专业背景的人也能看懂、能对照检查。
- 焊接质量为何决定停车棚光伏网架的寿命
- 从通用规范推导停车棚焊接的特殊要求
- 停车棚光伏网架焊接的关键控制环节
- 焊工资质与检验环节的硬性门槛
- 真实案例中的焊接教训与经验
- 常见焊接疑问集中解答
- 实用工具与学习资源推荐
焊接质量为何决定停车棚光伏网架的寿命
钢结构焊接有一个被行业广泛认可的基本法则:焊缝的承载能力不应低于母材的设计强度,同时焊缝区域不能成为新的腐蚀起点和应力集中源。这条法则写在《钢结构焊接规范》GB 50661以及《光伏发电站施工规范》GB 50794的相关条款中,是经过大量工程验证的通用原理。停车棚光伏网架虽然体量不大,但它暴露在室外环境中,每天经历日晒雨淋和温度循环,焊缝位置一旦存在未熔合、气孔或咬边,就会在风振和热胀冷缩的反复作用下逐步扩展成裂纹。普通读者可以这样理解:焊缝就像衣服上的缝线,线头没打牢,衣服穿几次就开线,而停车棚的“衣服”要穿二十年以上。
很多施工方在报价时把注意力放在钢材规格和光伏板功率上,对焊接工艺一笔带过,这恰恰是最大的隐患所在。停车棚光伏网架的杆件截面通常较小,壁厚多在3毫米到6毫米之间,这种薄壁管材的焊接对电流、电压和焊接速度的匹配要求比厚板更敏感,热量输入稍大就容易烧穿,稍小又容易虚焊。换句话说,停车棚光伏网架的焊接难度并不因为构件小而降低,反而对操作精细度提出了更高要求。
从通用规范推导停车棚焊接的特殊要求
把通用焊接原理放到停车棚光伏网架这个具体场景中,情境的特殊性就显现出来了。停车棚的网架结构通常采用圆钢管或方钢管通过相贯节点连接,节点处多根杆件交汇,焊缝密集、热影响区重叠,焊接顺序不当会让节点区域产生较大的残余应力。同时,光伏组件安装在网架上方,网架的微小变形会直接传递到光伏板边框上,导致组件隐裂或接线盒松动。这意味着停车棚光伏网架的焊接不仅要满足强度要求,还要控制变形量,两者之间存在天然的张力。
另一个容易被忽视的关联是防腐。停车棚常年处于户外,焊缝及热影响区的涂层在焊接高温下被破坏,如果焊后不进行补涂处理,这些部位会成为锈蚀的起点。焊接要求里必须包含焊后清理和防腐修补的环节,而不是焊完就万事大吉。从原理到情境的推演告诉我们:停车棚光伏网架的焊接要求是一个包含材料匹配、工艺参数、变形控制、防腐恢复在内的系统要求,不能拆开来看。
停车棚光伏网架焊接的关键控制环节
基于前面的推演,焊接质量的控制需要落实到几个具体环节上。焊前准备阶段,母材表面的油污、锈迹和水分必须清除干净,坡口角度和间隙要按设计图纸加工到位,不得用气割随意扩孔。焊材的选择要与母材匹配,比如Q235B钢管配套使用E43系列焊条,焊条使用前按规定烘干,避免因焊材受潮导致气孔。组对时点焊的长度和间距要有控制,点焊焊缝同样要由持证焊工完成,不能随便点两下就交给正式焊接。
焊接过程中的参数控制是核心。对于薄壁管材,推荐采用小电流、快速焊的方式,多层多道焊时层间温度不宜过高,必要时采取对称施焊和跳焊来分散热量。停车棚网架节点处应优先焊接收缩量大的焊缝,让后续焊缝有自由收缩的空间。焊后要及时清除焊渣和飞溅,检查有无咬边、气孔和未熔合,对不合格焊缝进行返修,返修次数不宜超过两次。下面这张表列出了停车棚光伏网架焊接中常见缺陷与对应原因的对照,方便读者在现场快速判断。
| 缺陷类型 | 外观特征 | 常见原因 | 预防措施 |
|---|---|---|---|
| 气孔 | 焊缝表面或内部有圆形孔洞 | 焊材受潮、母材有油锈、保护不足 | 焊条烘干、焊前清理、控制风速 |
| 咬边 | 焊缝边缘母材被电弧咬出凹槽 | 电流过大、运条角度不当 | 降低电流、调整焊条角度 |
| 未熔合 | 焊缝与母材或焊道之间未结合 | 焊接速度过快、热量不足 | 适当降低焊速、保证层间清理 |
| 焊瘤 | 焊缝局部金属堆积凸起 | 电流过大、运条不稳 | 控制电流、保持匀速运条 |
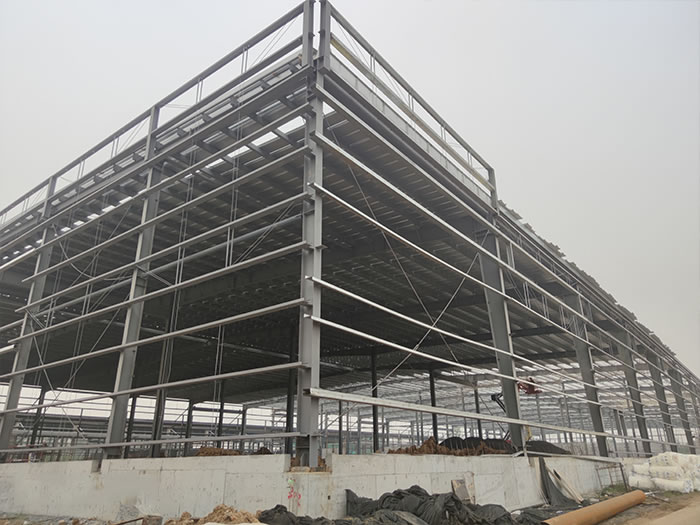
这张图片展示的是停车棚光伏网架节点焊接后的外观检查场景。从图中可以看到,节点处多根杆件交汇,焊缝走向复杂,检查人员正在用焊缝检验尺核对焊脚尺寸。这类节点是停车棚网架受力最集中的部位,焊缝外观合格只是第一步,内部质量还需要通过无损检测来确认。对于重要节点和主要受力焊缝,按规范要求应进行超声波或射线抽检,抽检比例依据设计文件确定,一般不低于焊缝总数的百分之二十。
焊工资质与检验环节的硬性门槛
焊接质量归根结底取决于人。停车棚光伏网架的焊接必须由持有有效资格证书的焊工完成,证书的准操项目要覆盖实际焊接的母材种类和焊接方法。现场管理中最常见的漏洞是让无证人员临时补焊,或者焊工证过期未复审,这类问题在小型停车棚项目中尤为突出。检验环节同样不能省略,焊缝外观检查应百分之百覆盖,尺寸偏差要符合图纸和规范要求,发现超标缺陷及时返修并重新检验。对于网架整体,焊后还应检查结构尺寸和安装偏差,确认光伏支架的安装面平整度满足组件铺设要求。
某地一个社区停车棚光伏项目在竣工后第二年遭遇大风天气,部分网架节点焊缝开裂,调查发现施工时焊工未按工艺评定进行焊接,节点处存在多处未熔合缺陷,返修费用远超当初节省的焊接成本。
真实案例中的焊接教训与经验
去年接触到一个工业园区停车棚光伏项目,业主最初的想法很简单:找几个会电焊的师傅把管子焊起来就行。施工到一半发现网架整体出现明显下挠,光伏板安装后接缝对不齐。后来请第三方检测机构对焊缝进行超声抽检,发现节点区域存在大量未熔合和夹渣,部分焊缝的有效厚度不足设计值的百分之七十。整改方案是把问题节点全部切除重新焊接,同时调整焊接顺序、增加对称施焊措施,工期因此延长了近一个月。这个案例说明,停车棚光伏网架的焊接要求不是纸面文章,省掉的工序最终都会以返工的形式补回来。
另一个值得参考的经验来自一个做得比较规范的项目。施工方在焊前做了焊接工艺评定,根据管材壁厚确定了电流电压范围和焊接速度,焊工进场前进行现场考核,焊后对全部焊缝做外观检查并对主要节点做超声抽检,焊后统一进行打磨和防腐补涂。项目交付三年多,网架没有出现明显变形和焊缝锈蚀,光伏发电效率也保持稳定。两个案例的对比很直观:焊接要求执行到位,停车棚光伏网架就能安稳用上二十年;执行打折,问题会在两三年内集中暴露。
常见焊接疑问集中解答
- 停车棚光伏网架焊接需要做工艺评定吗:按规范要求,施工单位首次采用的钢材、焊接材料、焊接方法或焊接位置,应在焊接前进行工艺评定,评定合格后才能用于工程焊接。
- 薄壁管焊接为什么容易烧穿:壁厚小、热容量低,电弧热量集中时母材迅速熔化,如果电流偏大或运条停顿,就会形成熔孔甚至烧穿,需要用小电流配合快速摆动来控制。
- 焊后防腐补涂用什么材料:焊缝区域清理干净后,通常采用与母材涂层配套的环氧富锌底漆或冷镀锌涂料进行修补,干膜厚度不低于原涂层设计值。
- 雨季施工焊接要注意什么:母材表面有水膜时严禁焊接,风速超过规定值时应采取挡风措施,焊条筒要密封防潮,收工前对未焊完的坡口做防锈保护。
实用工具与学习资源推荐
对于需要现场把关的读者,建议备一把焊缝检验尺和一支测温笔,前者用来核对焊脚尺寸和咬边深度,后者用来监控层间温度。参考资料方面,《钢结构焊接规范》GB 50661和《光伏发电站施工规范》GB 50794是两本基础性文件,重点看焊接工艺评定、焊工资质和焊缝质量检验的章节。如果希望系统学习,可以关注行业协会组织的钢结构焊接技术培训课程,或者查阅焊接工艺评定报告的范例模板,了解一份合格的评定报告应该包含哪些内容。工具和资料备齐了,停车棚光伏网架的焊接要求就不再是抽象条文,而是可以逐项对照落实的操作清单。
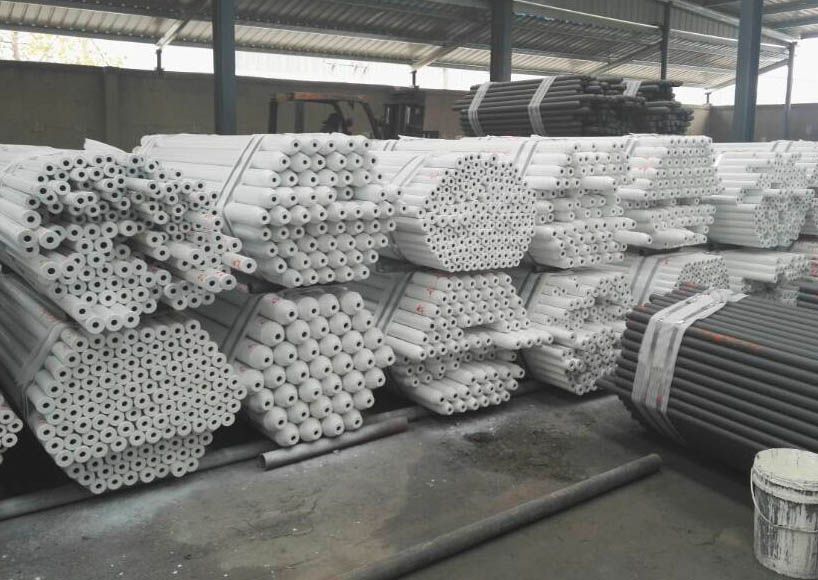
这张图片呈现的是焊接完成后的停车棚光伏网架整体效果。可以看到网架杆件排列整齐,节点焊缝经过打磨和防腐处理后与母材涂层颜色接近,光伏组件安装面平整。从外观上判断一个停车棚光伏网架焊接是否合格,可以留意焊缝是否饱满连续、有无明显咬边和焊瘤、防腐涂层是否覆盖到位、网架整体有无肉眼可见的下挠或扭曲。这些直观检查虽然不能替代专业检测,但作为日常巡查手段已经足够发现大部分明显问题。
相关推荐
相关新闻推荐
很多人第一次看到光伏停车棚,脑子里冒出的念头往往是:“这不就是把太阳能板架在车棚顶上吗?找个电焊工焊个架子,把板子铺上去不就完了?”这个想法听起来很合理,毕竟车棚本身就是个简单结构,光伏板也不过是块会…