网架加工作为钢结构工程中技术含量较高的环节,直接决定了建筑的安全性和使用寿命。很多刚入行的朋友经常问我同一个问题:网架怎么加工才算规范?其实这个问题没有标准答案,因为加工方式的选择取决于项目规模、精度要求和成本预算。我在钢结构加工行业摸爬滚打了十多年,见过用传统方式稳扎稳打的团队,也见过靠数字化设备弯道超车的新锐工厂。两种路径的对比让我意识到,网架加工的核心不在于设备多先进,而在于是否遵循了”标准化预制、精准化拼装”这条底层逻辑。本文就从这条公认的工程原理出发,结合我经手的真实案例和行业数据,把网架怎么加工这件事拆开揉碎讲清楚,希望能帮你在实际项目中少走弯路。
- 大前提:标准化预制为何是网架加工的铁律
- 小前提:网架加工场景与预制原理的对应关系
- 推理过程:从原理到操作的逻辑推演
- 得出结论:网架加工的核心操作结论
- 实践应用:落地建议与资源推荐
大前提:标准化预制为何是网架加工的铁律
任何工业制造领域都遵循一条被反复验证的法则:将复杂现场作业转化为工厂内的标准化预制,是控制质量和效率的根本途径。这条法则在钢结构行业有明确的权威依据——中国建筑金属结构协会发布的《空间网格结构技术规程》中明确指出,网架杆件和节点的加工精度应控制在毫米级,且宜采用工厂化预制、现场拼装的作业模式。换句话说,网架怎么加工这个问题,答案的起点不在工地,而在车间。
为什么标准化预制如此关键?因为网架结构由成百上千根杆件和节点组成,任何一根杆件的尺寸偏差都会在拼装时被放大,导致整体结构受力不均。工厂环境可以控制温度、湿度和设备精度,这是露天现场无法比拟的。我见过太多因为现场切割导致杆件长度误差超过3毫米、最终整片网架无法顺利合拢的案例,返工成本往往是预制成本的数倍。
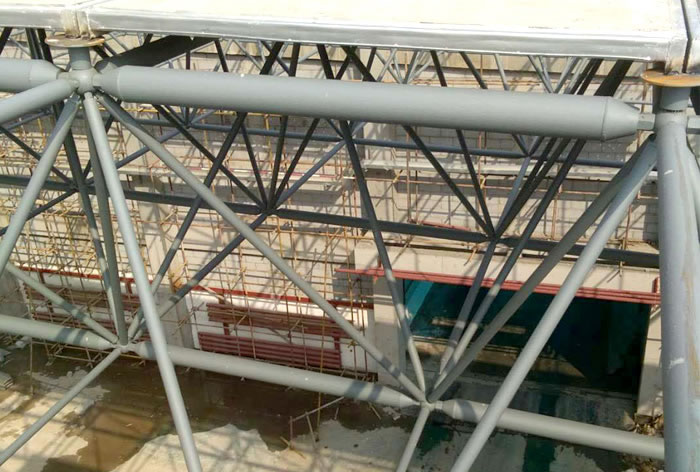
这张图片展示的是典型的网架杆件工厂预制场景。可以看到,杆件在专用的胎架上进行定位焊接,工人操作空间规整,设备摆放有序。这种环境下,每根杆件的切割长度、坡口角度和焊接位置都能得到精确控制。对比那些在工地上临时搭台切割的做法,预制车间的优势一目了然——地面平整、工装齐全、检测手段到位,杆件的一致性自然更有保障。
小前提:网架加工场景与预制原理的对应关系
把标准化预制这条大前提放到网架加工的具体情境中,对应关系就非常清晰了。网架加工的全流程可以拆解为杆件下料、节点制作、预拼装和表面处理四个环节,每个环节都是预制原理的落地场景。
| 加工环节 | 预制原理的体现 | 关键控制指标 | 常见偏差范围 |
|---|---|---|---|
| 杆件下料 | 数控切割替代手工气割 | 长度误差≤±1mm | 手工切割可达±3mm |
| 节点制作 | 胎具定位焊接 | 螺栓孔距误差≤±0.5mm | 自由焊接可达±2mm |
| 预拼装 | 厂内试拼验证 | 整体对角线偏差≤L/2000 | 现场直接拼装易超差 |
| 表面处理 | 抛丸除锈后涂装 | 除锈等级Sa2.5 | 人工打磨难达标 |
这张表格把四个加工环节和预制原理的对应关系列得很清楚。你会发现,每个环节的关键控制指标都指向同一个方向——用设备和工装替代人工经验。以杆件下料为例,数控切割机的误差可以稳定控制在1毫米以内,而手工气割受操作者状态影响,误差翻三倍是常事。这就是为什么我说网架怎么加工,本质上是在问”如何把预制原理落实到每个环节”。
推理过程:从原理到操作的逻辑推演
既然预制原理要求每个环节都用标准化手段控制精度,那么推理过程就可以一步步展开。网架怎么加工的具体操作路径,需要从以下逻辑链条中推导出来。
- 确定加工顺序:先杆件后节点再预拼装,因为杆件精度是节点制作的基础,节点精度又是预拼装的前提,顺序颠倒会导致误差累积。
- 选择下料设备:根据杆件规格选用数控等离子切割或锯床下料,管径大于200mm的杆件优先用锯床保证端面垂直度。
- 制作焊接胎具:针对螺栓球节点或焊接空心球节点,分别设计专用胎具,把节点各肢管的相对角度固定下来再施焊。
- 实施预拼装:按网架分块方案在厂内进行平面或立体试拼,用全站仪复核关键点坐标,确认无误后编号拆解。
- 完成表面处理:抛丸除锈达到Sa2.5级后,四小时内完成底漆涂装,避免返锈影响后续面漆附着力。
这个推理链条的每一步都有逻辑依据:顺序安排解决误差累积问题,设备选择解决精度上限问题,胎具设计解决角度一致性问题,预拼装解决整体匹配问题,表面处理解决耐久性问题。五步环环相扣,缺一不可。我见过跳过预拼装直接发货的项目,结果现场有近两成杆件需要重新配孔,工期反而拖了一个月。
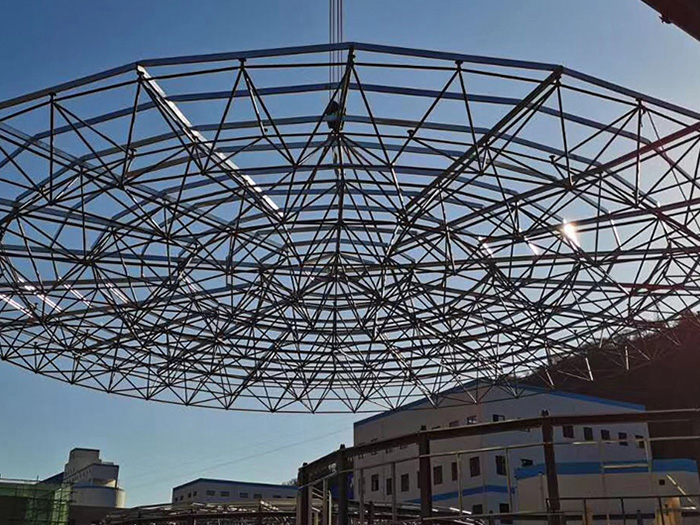
这张图片记录的是厂内预拼装的实际场景。地面上用粉线标出了网架分块的投影轮廓,杆件按编号依次就位,技术人员正在用钢卷尺复核对角线尺寸。预拼装的价值在于把现场可能出现的匹配问题提前暴露在车间里——车间有吊车、有胎架、有检测仪器,处理起来比工地从容得多。图片中可以看到,拼装区域旁边就是杆件堆放区,发现问题可以立即调整,这种便利性是现场拼装无法提供的。
得出结论:网架加工的核心操作结论
从大前提的预制法则,到小前提的场景对应,再到推理过程的逐步推演,结论自然浮出水面:网架怎么加工的核心答案,是把精度控制的重心从现场转移到工厂,用设备精度替代人工经验,用预拼装验证替代现场试错。这个结论不是凭空来的,而是从”标准化预制是质量根本”这一公认原理中必然推导出来的。
根据行业统计,采用工厂预制加预拼装流程的网架项目,现场安装的一次合格率可达95%以上,而依赖现场切割调整的项目,一次合格率通常只有70%左右。这组数据来自某省级钢结构行业协会对近三年项目的抽样调查,样本覆盖了六十余个中小型网架工程。
数据不会说谎。一次合格率相差二十多个百分点,背后是返工成本、工期延误和安全隐患的综合差距。所以当你再问网架怎么加工时,请记住这个结论:预制深度决定加工质量,预拼装验证决定现场效率。
实践应用:落地建议与资源推荐
把结论落到实际操作中,我结合自己的项目经验给出几条建议。对于中小型网架项目,建议至少完成杆件数控下料和节点胎具焊接两个环节的标准化,预拼装可以按分块抽检的方式进行,平衡成本和质量。对于大跨度或异形网架,预拼装必须全覆盖,不能抱侥幸心理。
资源方面,推荐几本实用的参考资料:《空间网格结构技术规程》JGJ 7是必读的行业标准,里面关于加工精度的条款写得很具体;《钢结构工程施工质量验收标准》GB 50205对焊缝检测和涂装验收有详细规定;如果涉及螺栓球节点,可以关注《钢网架螺栓球节点》JG/T 10这份产品标准。工具层面,建议加工厂配备全站仪和超声波测厚仪,前者用于预拼装坐标复核,后者用于钢管壁厚抽检,两样设备投入不大但作用明显。
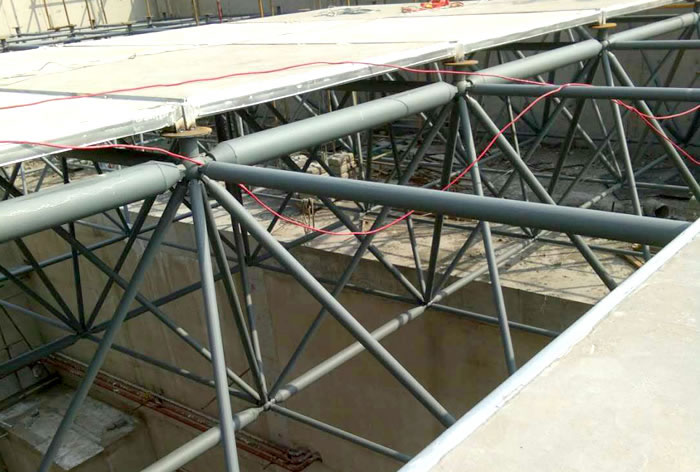
这张图片展示的是加工完成的杆件按编号分类堆放的状态。每根杆件端部都有清晰的编号标签,堆放区按安装顺序分区排列。这个细节看似简单,却是预制原理落地的最后一环——编号系统让现场安装人员可以按图索骥,减少找件和试配的时间。从图片中还能看到杆件端部的坡口保护帽,这种小措施能防止运输过程中磕碰损伤坡口,到了现场直接对接施焊即可。网架怎么加工,说到底就是把这样一个个细节做到位。
回顾全文,网架加工的底层逻辑就是标准化预制:大前提确立了工厂预制优于现场作业的工程法则,小前提把网架加工拆解为四个可标准化的环节,推理过程给出了从下料到涂装的操作链条,结论明确了精度前移和预拼装验证的核心方向,实践应用则提供了可落地的建议和资源。对于准备进入这个领域的朋友,我的建议是从小项目入手,先把杆件下料和节点焊接的标准化流程跑通,再逐步引入预拼装和数字化检测手段。网架怎么加工没有捷径,但有方法,方法对了,质量和效率自然水到渠成。
相关推荐
相关产品推荐
山东竣安金属结构有限公司,位于山东济宁,是实体网架加工厂,专注大型仓库屋面网架、螺栓球网架、焊接球网架定制加工与全国安装。公司选用Q235B/Q355B国标原材料,提供除锈防腐加工,业务覆盖全国31省…
相关新闻推荐
误区切入:贵的钢材未必对路——从选材常见偏差看异形网架用钢逻辑 对比对象:Q235B碳素结构钢与Q355B低合金高强度钢同台竞技 对比维度:强度储备、加工适应性、耐候表现、造价成本、未来适配性 逐项对…
根据中国钢结构协会空间结构分会2024年发布的一份行业统计报告,国内网架结构年竣工面积已突破1800万平方米,其中螺栓球网架占比约为47%,较五年前提升了近12个百分点。这组数据背后藏着一个值得普通读…