网架结构在大型场馆、工业厂房、物流仓库等建筑中扮演着“骨骼”的角色,而焊接质量直接决定了这副骨骼能不能扛住风雪、震动和时间的考验。据中国钢结构协会统计,2023年全国钢结构产量突破1.1亿吨,其中网架与空间结构占比约8%,而焊接工序返工率在中小型工程中仍高达6%—12%。很多施工团队在网架焊接时遇到焊缝开裂、变形超差、探伤不合格等问题,返工不仅拖慢工期,还增加成本。这篇文章从实操角度出发,围绕“网架如何焊接”这一核心问题,拆解焊接过程中的典型痛点、成因和可落地的解决办法,并附上趋势分析和工具资源推荐,帮助一线施工人员和管理者少走弯路。
- 网架焊接的核心痛点与典型场景
- 焊缝质量问题背后的深层原因
- 针对性的实操解决方案与步骤表格
- 效果验证与行业趋势展望
- 常见问题解答与资源推荐
网架焊接中真正让人头疼的问题是什么
在网架焊接现场,最常听到的抱怨不是“不会焊”,而是“焊了不合格”。一个典型的场景是:某物流仓库的螺栓球节点网架在安装过程中,焊工按照常规方法对杆件与锥头进行焊接,焊完后外观看着没问题,但超声波探伤一查,发现根部未熔透的比例超过15%,只能割掉重焊。类似的情况在管桁架网架、焊接球网架中也屡见不鲜。
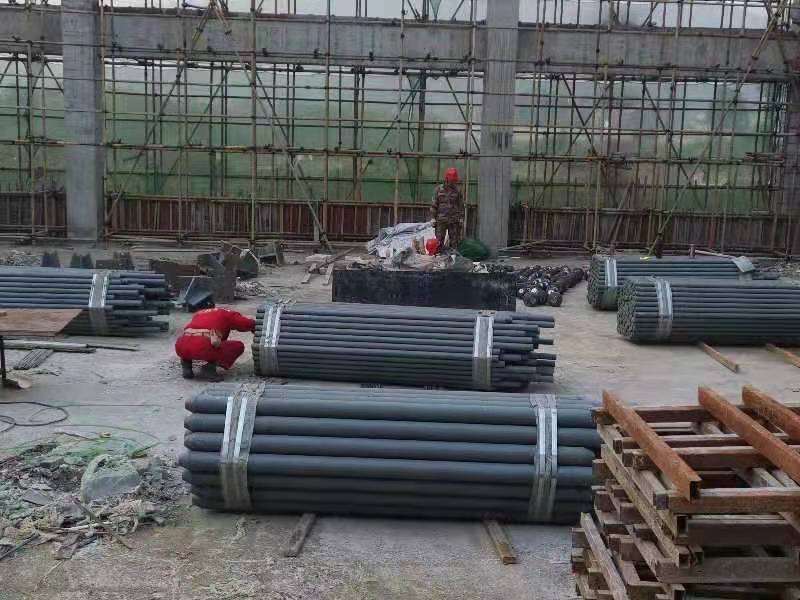
这张图片展示的是网架焊接的典型作业场景:高空散装、节点密集、空间狭窄,焊工往往需要在仰焊和立焊位置完成操作。正是这种复杂的作业环境,让网架焊接的质量波动远大于普通钢结构。具体来说,读者面临的核心问题可以归纳为三类:焊缝内部缺陷频发导致探伤不合格、焊接变形累积造成网架整体尺寸超差、高空作业条件下焊接效率低下拖慢进度。这些问题看似独立,实际上相互关联,需要从根源上找原因。
焊缝缺陷和变形超差为什么反复出现
要回答“网架如何焊接才能少出问题”,得先弄清楚问题从哪儿来。结合大量工程案例和现场反馈,以下五个原因最为突出。
焊接工艺参数选择脱离实际工况
很多施工队直接套用普通钢结构的焊接参数,忽略了网架杆件壁厚薄、节点拘束度大的特点。电流偏大容易烧穿薄壁管,电流偏小又导致熔深不足。某体育馆网架工程中,焊工使用280A电流焊接壁厚6mm的钢管,结果根部未熔透比例达到18%,调整为220A并配合脉冲焊接后才降到3%以下。参数不是拍脑袋定的,必须结合母材厚度、焊接位置和焊材型号做工艺评定。
焊前准备不到位,坡口和清洁度被忽视
网架节点数量多,工期紧的时候,坡口打磨和油污清理往往被“省略”。坡口角度不标准、钝边过大或过小,直接影响到熔透效果。铁锈、油漆、水分残留在坡口表面,焊接时产生气孔和夹渣的概率大幅上升。现场检查发现,气孔缺陷中有超过六成与焊前清洁不彻底有关。
焊接顺序缺乏规划,变形累积失控
网架是空间结构,杆件相互约束,如果从一端向另一端顺序焊接,热量集中会导致明显的收缩变形。某厂房网架施工中,由于未制定对称焊接顺序,焊完后网架对角线偏差达到32mm,超出规范允许的±15mm。焊接顺序不是小事,它直接决定了应力分布和最终几何精度。
焊工技能水平参差不齐
网架焊接涉及平焊、立焊、仰焊等多种位置,对焊工的手法稳定性要求高。现实中,部分焊工没有取得相应位置的资质认证,或者长期只做平焊,遇到仰焊位置时熔池控制不住,成型差、熔深浅。数据显示,在探伤不合格的焊缝中,仰焊和横焊位置占比接近70%。
环境因素缺乏有效管控
风速超过8m/s时,气体保护焊的保护气会被吹散;湿度超过90%时,焊缝中扩散氢含量增加,冷裂纹风险上升。很多工地没有配备防风棚和温湿度监测手段,遇到恶劣天气照常施焊,为后续埋下隐患。
网架如何焊接才能既保证质量又提高效率
找到了原因,解决方案就有了方向。下面针对每个原因给出具体的操作方法和步骤,核心思路是“把变量控制住”。
用工艺评定锁定焊接参数
正式施焊前,必须针对网架使用的母材规格和焊接位置做工艺评定。具体做法是:选取与工程同材质、同壁厚的试件,按照拟定的电流、电压、焊接速度和保护气体流量进行试焊,焊后做外观检查、超声波探伤和力学性能试验。评定合格后形成焊接工艺规程,现场严格执行。下面这张步骤表格展示了从评定到落地的完整流程。
| 操作步骤 | 具体方法 | 预期结果 |
|---|---|---|
| 母材与焊材匹配 | 核对钢管材质(Q235B/Q355B)与焊丝型号(ER50-6等),确认质保书 | 材料匹配无误,避免错用 |
| 试件焊接 | 按拟定参数在平、立、仰三个位置各焊一组试件 | 覆盖实际焊接位置 |
| 无损检测 | 试件进行超声波或射线探伤,检查内部缺陷 | 缺陷等级达到二级以上 |
| 参数固化 | 将合格参数写入焊接工艺卡,张贴于作业面 | 焊工有据可依 |
| 首件验证 | 正式施工前焊三至五榀网架做首件探伤 | 确认现场执行到位 |
把焊前准备做成检查清单
坡口打磨、油污清除、预热处理这些环节,靠自觉不如靠清单。建议制作一张焊前检查表,每道焊缝施焊前由班组长逐项确认:坡口角度是否符合工艺卡要求、坡口及两侧50mm范围内是否露出金属光泽、焊条或焊丝是否按规定烘干、环境温湿度是否在允许范围内。清单执行到位,气孔和夹渣类缺陷可以下降一半以上。
制定对称焊接顺序控制变形
网架焊接顺序的基本原则是“对称、分散、跳焊”。以常见的正放四角锥网架为例,可以从网架中心向四周对称扩展,先焊下弦节点,再焊上弦节点,最后焊腹杆。每道焊缝采用分段退焊法,每段长度控制在150—200mm。这样做的好处是热量分散,收缩应力相互抵消,整体变形量可以控制在规范允许范围内。
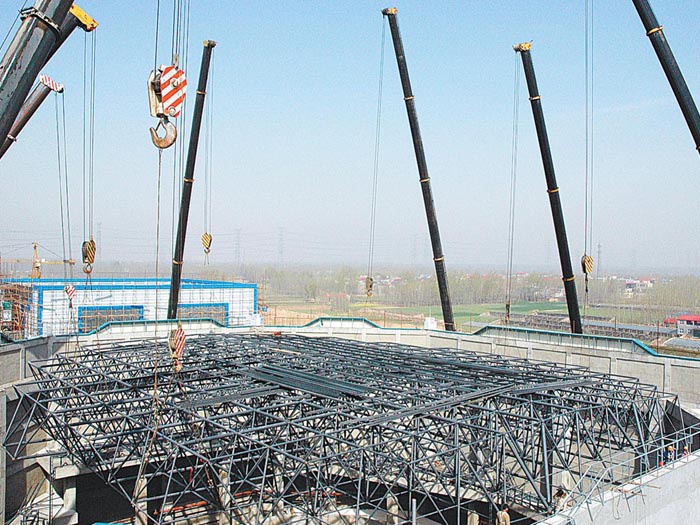
这张图片呈现的是网架节点焊接的细部做法,可以看到杆件与焊接球之间的坡口形式和焊缝成型。从图中能直观感受到,节点处杆件密集、空间狭小,如果焊接顺序不当,热量集中非常明显。因此在实际操作中,除了对称施焊,还可以配合锤击消除应力、设置临时支撑固定等措施,多管齐下控制变形。
焊工培训和资质核验不能走过场
网架焊接的焊工必须持有相应位置和焊接方法的资质证书,进场前进行实际能力考核。考核内容不只看外观成型,还要做探伤抽检。对于仰焊位置薄弱的焊工,安排专项练习和师徒带教。某大型场馆项目通过进场考核淘汰了约两成不合格焊工,后续探伤合格率从82%提升到96%,返工成本反而下降了。
环境管控要提前布置
高空作业面应设置防风棚或挡风布,气体保护焊作业点风速控制在2m/s以内。配备温湿度计,湿度超过90%或母材温度低于5℃时,采取预热和除湿措施。雨雪天气禁止露天施焊。这些措施看似琐碎,却是焊缝质量稳定的基础保障。
落实这些方法后能带来什么改变
把上述方案执行到位,效果是可以量化的。以一个中等规模的网架工程(约3000吨)为例,焊接返工率从行业平均的8%左右降到3%以下,探伤一次合格率提升到95%以上,工期因返工减少而缩短约10%—15%。某工业厂房网架项目在实施工艺评定、对称焊接顺序和焊前清单管理后,焊缝超声波探伤合格率由85.6%提升至97.2%,网架对角线偏差控制在12mm以内,顺利通过验收。
中国建筑金属结构协会空间结构分会的数据显示,严格执行焊接工艺评定和过程管控的网架工程,焊缝一次合格率普遍能达到95%以上,而未执行工艺评定的工程该指标往往低于85%。
从趋势来看,网架焊接正在向数字化和自动化方向演进。焊接机器人开始应用于标准化程度较高的网架节点焊接,配合焊缝跟踪和在线监测系统,可以实时记录焊接参数并预警异常。同时,相控阵超声检测等先进探伤手段的普及,让缺陷检出率更高、评估更准确。对于一线从业者来说,掌握传统手工焊接基本功仍然是根本,但了解并逐步引入这些新工具,是提升竞争力的方向。
值得关注的工具与学习资源
- 焊接工艺评定软件:部分钢结构企业已采用数字化工艺评定管理系统,可快速生成工艺卡并关联探伤记录。
- 相控阵超声探伤仪:相比传统超声波,成像更直观,适合网架管节点焊缝检测。
- 焊接技能培训教材:《钢结构焊接技术》《网架结构设计与施工》等书籍可作为系统学习资料。
- 行业标准:GB 50661《钢结构焊接规范》和JGJ 7《空间网格结构技术规程》是网架焊接必须对照的权威文件。
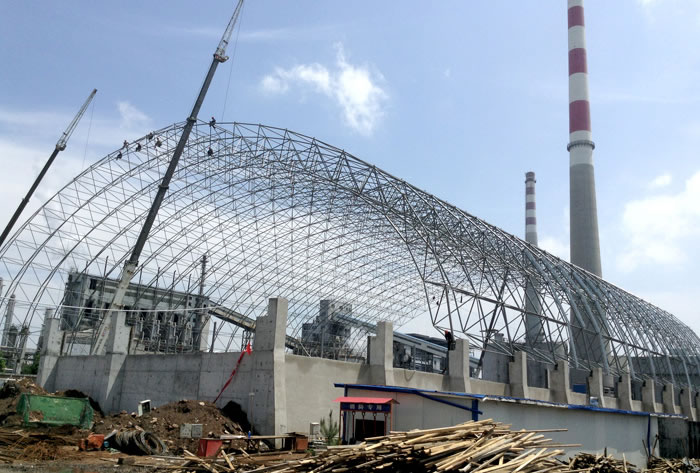
这张图片展示的是焊缝质量检测环节的作业场景。网架焊接完成后,外观检查只是第一道关,真正的质量判定要靠超声波或射线探伤。从图中可以看到检测人员正在对节点焊缝进行扫查,这类检测能够发现肉眼看不到的根部未熔透、夹渣等内部缺陷。建议每个网架工程都按规范比例进行探伤抽检,对重要节点适当提高抽检比例,把问题发现在交付之前。
常见问题解答
- 网架焊接必须做工艺评定吗?:按GB 50661要求,首次采用的钢材、焊材或焊接方法都应进行工艺评定,这是保证焊缝质量的前提。
- 薄壁管焊接总是烧穿怎么办?:降低电流、采用脉冲焊接或短路过渡方式,同时加快焊接速度,必要时加装铜衬垫。
- 高空仰焊位置成型差怎么改善?:选用直径较小的焊条、降低电流、采用短弧操作,并加强焊工仰焊位置的专项训练。
- 焊接变形超差后还能补救吗?:轻微变形可通过火焰矫正或机械矫正处理,严重超差需要割除重焊,因此事前控制比事后补救更重要。
总结与建议
网架如何焊接,说到底是一个“控制变量”的系统工程。工艺评定锁定参数、焊前清单管住准备环节、对称顺序控制变形、人员资质和环境管控兜住底线,这几件事做到位,焊缝质量和施工效率都会有明显改善。建议施工团队在项目启动阶段就把焊接工艺评定和焊工考核前置,施工过程中坚持首件探伤和过程抽检,不要等到验收时才发现问题。对于有志于提升水平的从业者,持续学习行业标准和新型检测手段,是让“网架焊接”从难题变成常规操作的关键路径。
相关推荐
相关新闻推荐
在钢结构建筑领域,螺栓球网架因其自重轻、刚度大、施工周期短等优势,被广泛应用于体育馆、会展中心、工业厂房等大跨度建筑中。然而,很多施工团队在安装过程中频繁遭遇返工、精度偏差甚至安全事故,根源往往不在于…
煤棚网架作为一种大跨度空间结构,在煤炭储存、工业厂房等领域应用广泛。它的现场焊接质量直接关系到整个结构的安全性和使用寿命。回顾我国煤棚建设的发展历程,2010年前后是一个明显的转折点——在此之前,多数…
每到冬季,不少工程负责人一提到煤棚网架施工就头疼。低温、风雪、工人效率下降,似乎每个环节都在"作对"。但一位从业二十余年的钢结构专家却直言:冬季施工出问题,八成不是因为天气太冷,而是因为认知跑偏了。这…