很多刚接触钢结构施工的朋友,第一次看到图纸上密密麻麻的杆件和节点,心里直发怵——这网架到底怎么焊接才能既牢固又不出变形?其实网架焊接并没有想象中那么神秘,它更像是一门”控制变形”的手艺活。网架结构之所以被广泛用于体育馆、展览馆、厂房等大跨度建筑,靠的就是杆件之间相互支撑形成的空间受力体系,而焊接质量直接决定了整个结构的安全寿命。不少施工团队在焊接环节栽跟头,不是因为技术不过关,而是没搞清楚焊接顺序、变形控制和检验标准之间的配合关系。本文从实际操作中的常见痛点出发,把网架怎么焊接这件事拆开揉碎讲清楚,既有可以照着做的技巧,也有不同焊接方案的对比,还会聊聊行业里正在发生的变化,帮助一线施工人员和技术管理者少走弯路。
- 网架焊接的核心逻辑:先控变形再谈强度
- 实操中真正管用的焊接技巧
- 不同焊接方法的优劣对比
- 网架焊接的趋势与未来走向
- 常见问题答疑与真实案例复盘
网架焊接的核心逻辑:先控变形再谈强度
网架焊接的第一原则不是”焊得牢”,而是”焊得准”。很多质量问题追根溯源,都是焊接顺序没安排好导致杆件移位,最后靠外力强行校正,反而在焊缝里留下了隐患。网架是超静定结构,一根杆件受热膨胀,周围几根杆件都会跟着”较劲”,所以焊接过程本质上是在跟热变形做博弈。
焊接顺序决定应力分布
网架焊接不能从一头一路焊到另一头,那样热量集中,变形会像多米诺骨牌一样累积。合理的做法是把整个网架分成若干区块,从中心向四周对称扩散,让热量均匀散开。具体来说:
- 分区对称:以网架中心为基准,划分成对称的焊接区域,交替施焊,避免单侧受热过多。
- 先下弦后上弦:下弦杆件先焊,形成稳定底座,再焊上弦和腹杆,减少整体晃动。
- 先主要节点后次要节点:受力大的节点先固定,次要节点后补焊,保证结构刚度逐步建立。
这套顺序听起来简单,实际执行时最容易被工期压力打乱。有些班组为了赶进度,几个区域同时开焊,结果变形超差,返工的时间比省下来的还多。
预热与层间温度不能省
网架杆件多为Q235或Q345钢材,厚度不大时预热容易被忽略。但当环境温度低于5℃或者杆件壁厚超过10毫米时,不预热直接焊接,焊缝冷却过快容易产生冷裂纹。层间温度控制在150℃到250℃之间比较稳妥,温度太低容易开裂,太高则影响焊缝韧性。现场用红外测温枪点一下,几秒钟的事,比事后探伤省心得多。
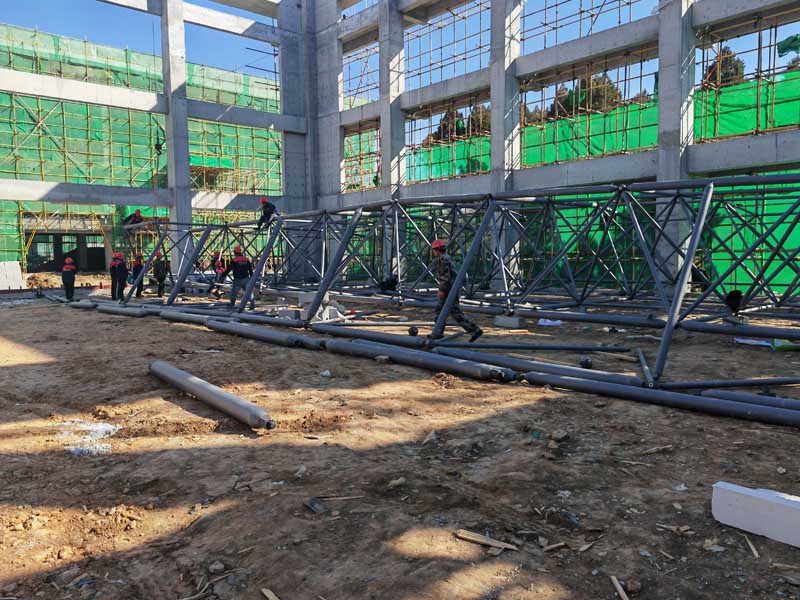
这张图展示的是网架节点焊接的实际场景,可以看到杆件在节点球周围呈放射状汇聚,焊缝位置集中。这种节点如果一次性连续焊完,热量会高度聚集,节点球和杆件之间产生较大的温度梯度,冷却收缩时容易在焊缝根部拉裂。正确的做法是采用分段退焊,每段焊缝控制在80到120毫米,焊完一段跳开一段,等温度稍降再补下一段,让热量有释放的余地。
实操中真正管用的焊接技巧
理论归理论,到了现场手上得有真办法。网架焊接的实操技巧,核心围绕”控制热输入”和”减少约束应力”两个方向展开。
打底焊的讲究
打底焊是整条焊缝的根基,打底没打好,盖面再漂亮也是虚的。网架杆件对接焊时,根部间隙控制在2到3毫米比较合适,间隙太大容易烧穿,太小则熔不透。打底采用小电流、快速焊,焊条直径选3.2毫米比4.0毫米更灵活,熔池好控制。运条时采用月牙形小幅摆动,保证根部熔合良好,同时避免咬边。
对称施焊的具体操作
对称施焊不是两个人面对面同时焊就叫对称,而是要保证热量输入在空间上均衡。实际操作中可以采用”跳焊法”:把一条焊缝分成若干段,编号后按奇偶交替的顺序施焊。比如一条1米长的焊缝分成五段,先焊第1、3、5段,再回头焊第2、4段,这样热量不会在局部堆积。对于节点球周围的环形焊缝,采用对称位置两人同时施焊效果最好,但两人电流要调一致,速度要配合,否则反而造成偏热。
某体育馆网架施工项目中,施工方对节点焊缝采用分段退焊配合对称施焊,焊后检测显示节点位移量控制在3毫米以内,远低于规范允许的8毫米偏差值,焊缝一次探伤合格率达到96%以上。
焊后处理别偷懒
焊完不是就完事了。焊缝表面的飞溅和焊渣要清理干净,这不仅是面子问题,飞溅物附着在杆件表面会影响后续防腐涂装的附着力。更重要的是,焊后要检查有没有明显的咬边、气孔和未熔合,发现缺陷及时打磨补焊,别等到整体验收时再翻工。对于重要受力节点,焊后24小时进行超声波或磁粉探伤,这时候延迟裂纹该出现的已经出现了,检测结果更可靠。
图片中展示的是焊缝质量检查环节,技术人员正在用超声波探伤仪对节点焊缝进行检测。网架焊接的隐蔽性强,很多焊缝位置在安装后难以触及,所以焊后及时探伤非常关键。探伤前要把焊缝表面打磨平整,耦合剂涂抹均匀,探头移动速度控制在每秒150毫米以内,确保不遗漏缺陷信号。对于一级焊缝,探伤比例要求100%,二级焊缝不低于20%,这个标准在执行时不能打折扣。
不同焊接方法的优劣对比
网架焊接常用的方法主要有手工电弧焊、CO₂气体保护焊和埋弧焊三种,各有各的适用场景,选错了方法,效率和质量都受影响。
| 焊接方法 | 优点 | 缺点 | 适用场景 |
|---|---|---|---|
| 手工电弧焊 | 设备简单、适应性强、全位置焊接灵活 | 效率较低、焊缝质量依赖焊工水平、飞溅较多 | 现场安装焊缝、复杂节点、室外作业 |
| CO₂气体保护焊 | 效率高、熔深大、变形相对小、焊渣少 | 设备较复杂、室外风大时需防风措施、飞溅颗粒较粗 | 车间预制、长直焊缝、批量杆件焊接 |
| 埋弧焊 | 焊缝质量稳定、效率最高、劳动条件好 | 仅适用于平焊位置、设备笨重、不适合现场安装 | 工厂内长焊缝、大口径杆件对接 |
从实际使用情况看,网架现场安装焊接以手工电弧焊和CO₂气体保护焊为主,工厂预制阶段埋弧焊用得更多。选择时不能只看效率,还要考虑位置条件、防风措施和焊工的实际操作习惯。有些项目盲目追求CO₂保护焊的效率,结果室外风大没做好防护,气保护效果大打折扣,焊缝出现气孔,反而得不偿失。
网架焊接的趋势与未来走向
网架焊接正在从”依赖老师傅手感”向”参数化、数字化”方向走。越来越多的项目开始要求焊接工艺评定先行,把电流、电压、焊接速度、热输入量等参数固定下来,焊工按工艺卡执行,减少人为波动。这种做法在重点工程中已经比较普遍,中小项目也在逐步跟进。
另一个明显的变化是焊接机器人的渗透。虽然网架现场安装的复杂性让全自动焊接还有难度,但在工厂预制环节,焊接机器人配合变位机已经能完成相当比例的杆件焊接,焊缝一致性和效率都比人工有优势。现场安装环节则更多采用半自动焊接设备,比如小车式CO₂焊机,减轻焊工劳动强度的同时提升熔敷效率。
检测手段也在升级。传统超声波探伤依赖检测人员经验,现在相控阵超声和TOFD检测技术逐步普及,成像更直观,缺陷判定更准确。部分大型项目已经开始试点焊接过程实时监测系统,通过传感器采集电流电压和温度数据,焊完就能初步判断焊缝质量趋势,把事后检测变成过程控制。
常见问题答疑与真实案例复盘
网架焊接常见疑问解答
- 问:网架焊接变形超差了怎么办?:轻微变形可以通过调整焊接顺序和局部加热矫正,但矫正温度不宜超过650℃,矫正后要检查焊缝有无开裂。变形严重时需会同设计单位评估是否影响受力,不能擅自切割杆件。
- 问:雨天能不能焊网架?:露天作业遇到下雨应停止焊接,雨水会直接影响电弧稳定性和焊缝质量。小雨时若必须施焊,需搭设防雨棚,母材表面烘干后再焊。
- 问:焊工需要什么资质?:网架焊接属于钢结构焊接范畴,焊工应持有有效的特种作业操作证,并按焊接工艺评定覆盖的范围施焊,不能超范围作业。
真实案例:某物流仓库网架焊接复盘
某物流仓库屋面网架面积约6000平方米,采用正放四角锥网架,杆件以Q345B钢管为主。施工初期为了赶工期,焊接顺序安排不合理,从一端向另一端推进,结果焊到三分之一时发现下弦节点出现明显偏移,最大偏差达到15毫米。停工后重新调整方案,改为从中心向四周对称跳焊,增加临时支撑约束,并对已焊部分进行局部火焰矫正。调整后剩余部分的焊接变形控制在5毫米以内,最终验收合格。这个案例说明,网架怎么焊接这个问题,答案不在焊工手上有多快,而在施工组织有没有把变形控制放在前面。
这张图呈现的是网架焊接顺序的对称布置思路,从中心区域向四周扩散,相邻区域交替施焊。这种布局的核心目的是让热量分布均匀,避免局部区域因连续受热而产生累积变形。实际执行时可以用不同颜色的记号笔在杆件上标注焊接批次,焊工按颜色顺序施工,减少沟通成本和误操作。
说到底,网架焊接是一门平衡的艺术——在效率和变形之间找平衡,在强度和韧性之间找平衡,在规范和现场条件之间找平衡。把顺序安排明白、把参数控制到位、把检测做到实处,网架怎么焊接就不再是让人头疼的难题。
相关推荐
相关新闻推荐
在钢结构建筑领域,螺栓球网架因其自重轻、刚度大、施工周期短等优势,被广泛应用于体育馆、会展中心、工业厂房等大跨度建筑中。然而,很多施工团队在安装过程中频繁遭遇返工、精度偏差甚至安全事故,根源往往不在于…
每到冬季,不少工程负责人一提到煤棚网架施工就头疼。低温、风雪、工人效率下降,似乎每个环节都在"作对"。但一位从业二十余年的钢结构专家却直言:冬季施工出问题,八成不是因为天气太冷,而是因为认知跑偏了。这…
去年秋天,我站在一个县级中学的风雨操场工地上,看着头顶密密麻麻的钢管杆件和一个个圆滚滚的焊接球,心里其实捏着一把汗。这个风雨操场网架跨度接近四十米,采用的是正放四角锥螺栓球与焊接球混合节点形式,其中周…