在大型公共建筑和工业厂房建设中,异形网架凭借其流畅的曲面造型和出色的空间跨越能力,正被越来越广泛地应用。据中国钢结构协会空间结构分会近两年的统计数据显示,国内大跨度空间结构中异形网架的应用占比已从五年前的不足18%攀升至约34%,年复合增长率保持在12%以上。然而,造型越独特,焊接工艺面临的挑战就越复杂——节点角度多变、杆件交汇密集、应力分布不均,这些问题直接关系到整体结构的安全寿命。本文以专家访谈的形式,围绕异形网架焊接工艺要求展开深入讨论,从真实场景出发,帮助普通读者理解这项技术的关键所在。
场景设定:一个体育馆项目中的焊接难题
让我们把目光投向一个具体的场景。某省会城市新建一座可容纳八千人的综合体育馆,屋盖采用自由曲面异形网架结构,由数千根钢管杆件和数百个焊接空心球节点组成。项目总工程师老陈从事钢结构施工二十余年,但面对这个造型如同波浪起伏的屋盖,他依然感到压力不小。现场焊工班组有三十余人,其中持有高级焊工证书的仅占一半。工期紧、质量要求高,甲方还明确提出焊缝一次探伤合格率不得低于96%。
老陈面临的核心问题是:异形网架的节点空间角度各不相同,大量焊缝处于仰焊、横焊等困难位置,传统网架的焊接经验很难直接照搬。他需要在工艺评定、焊工培训、焊接顺序和变形控制之间找到一套可行的方案。
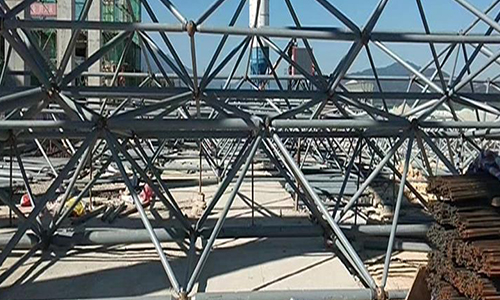
上图展示的是异形网架施工现场的典型节点区域。可以看到多根杆件以不同角度汇聚于一个空心球节点,焊缝位置交错,操作空间狭窄。这种场景正是异形网架焊接工艺要求中最棘手的地方——焊枪可达性差,热输入集中,稍有不慎就会产生未熔合或层状撕裂。
场景描述:焊接过程中的真实挑战
走进施工现场,焊花飞溅中能感受到这项工作的难度。异形网架的杆件之间往往呈非标准角度相交,有的节点上六根杆件以不同倾角汇合,坡口 preparation 的精度直接决定了焊缝根部间隙是否均匀。老陈的团队在首件焊接时就发现,按常规网架的焊接参数施焊,仰焊位置的熔池铁水容易下坠,导致背面成型不良。
更麻烦的是焊接变形。异形网架整体刚度分布不均匀,局部集中焊接会让节点产生偏位。老陈回忆说,早期一个分区焊接完成后测量发现,个别球节点偏移了将近8毫米,超出了规范允许的5毫米偏差。这意味着后续杆件安装会出现错边,形成恶性循环。
“异形网架的焊接不是把每一条焊缝焊好就行,而是要从整体顺序上考虑应力的释放路径。焊得越急,变形越大。”——现场总工程师老陈的经验总结
问题解决:异形网架焊接的工艺路径
针对上述挑战,老陈团队联合焊接工艺人员制定了一套系统的解决方案,核心思路是“先评定、再定序、控变形、严检验”。
- 焊接工艺评定先行:针对异形网架中出现的仰焊、横焊、斜45度焊等典型位置,分别制作模拟试件进行工艺评定,确定每种位置的电流、电压、焊接速度和层间温度范围。评定覆盖了Q355B和Q420B两种材质、壁厚6至14毫米的管材。
- 划分焊接分区与顺序:将整个屋盖划分为八个对称焊接分区,每个分区内按照“从中心向四周、先下弦后上弦、先短杆后长杆”的原则施焊,利用对称焊接抵消部分收缩应力。
- 控制热输入与层间温度:采用小电流多道焊,每道焊缝厚度不超过4毫米,层间温度控制在150至200摄氏度之间,避免过热导致材质劣化。
- 实时监测与校正:每个分区焊接完成后进行三维坐标复测,发现偏差及时通过调整后续焊接顺序进行反向校正。
经过这套流程,该项目最终焊缝一次探伤合格率达到97.8%,节点最大偏移控制在4毫米以内,满足了设计要求。
技巧分享:来自一线的实用经验
在异形网架焊接实践中,老陈总结了几个值得推广的实用技巧,这些技巧在多个项目中都得到了验证。
- 🔑 坡口角度动态调整:对于锐角相交的节点,适当增大坡口角度并减小钝边厚度,可以让焊枪更容易伸入根部,减少未熔合风险。具体调整量需根据工艺评定确定。
- 💡 对称跳焊法控制变形:在同一个节点上有多条焊缝时,不要连续焊完一条再焊下一条,而是采用对称跳焊,让热量均匀分布,减少角变形。
- ✅ 引弧板与收弧板不可省:异形网架杆件端部焊缝起弧和收弧处最容易出现缺陷,加装引弧板和收弧板能把缺陷引到正式焊缝之外,这项小投入能显著提升探伤合格率。
- 🔧 焊前预热因地制宜:当环境温度低于5摄氏度或管壁厚度大于10毫米时,采用火焰预热至80至120摄氏度,能有效防止冷裂纹。
上图呈现的是焊工在异形网架节点处进行多层多道焊的作业画面。从图中可以直观看到,操作空间受限,焊工需要不断调整身体姿态来保证焊枪角度。这也解释了为什么异形网架焊接工艺要求中对焊工培训和位置适应性考核如此重视——设备再好,最终执行质量仍取决于人的操作水平。
扩展应用:从体育馆到更多场景
异形网架的焊接工艺思路并不局限于体育场馆。在机场航站楼、高铁站房、会展中心甚至异形景观构筑物中,类似的焊接难题同样存在。将上述方法迁移到其他场景时,有几个扩展建议值得参考。
| 应用场景 | 工艺侧重点 | 与体育馆项目的差异 |
|---|---|---|
| 机场航站楼屋盖 | 风荷载大,焊缝疲劳要求高 | 需增加疲劳验算和超声波探伤比例 |
| 高铁站房网架 | 跨越既有线路,焊接变形控制更严 | 需采用更密集的监测频次和临时支撑 |
| 异形景观构筑物 | 薄壁杆件多,热输入控制是关键 | 电流下限更低,需防止烧穿 |
| 工业厂房异形网架 | 荷载大,节点板厚较大 | 预热温度和层间温度要求更高 |
对比不同场景可以看出,异形网架焊接工艺要求的核心逻辑是一致的——根据节点几何特征和受力特点确定工艺参数,通过顺序控制和过程监测来保证质量。区别在于不同场景对疲劳性能、变形精度和探伤比例的要求各有侧重。理解了这个底层逻辑,就能把一套成熟的工艺方法灵活迁移到新的项目中。
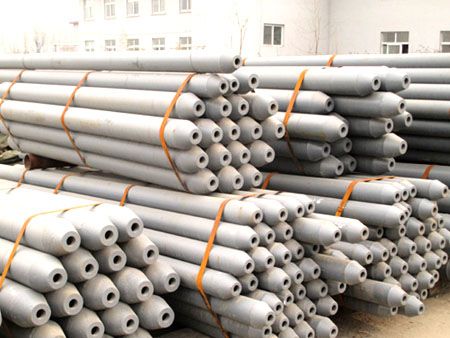
上图为异形网架完工后的整体效果。流畅的曲面背后,是每一条焊缝的工艺积累和质量把控。对于普通读者而言,理解异形网架焊接工艺要求的意义在于:一座建筑的安全,往往就藏在这些看不见的焊缝细节里。从工艺评定到焊工培训,从焊接顺序到变形监测,每一个环节都容不得马虎。这正是异形网架工程质量的根基所在。
相关推荐
相关产品推荐
山东竣安金属结构有限公司位于山东济宁,是实体异形曲面网架加工厂,专注螺栓球与焊接球网架定制。采用Q235B/Q355B国标原材料,提供除锈防腐加工,螺栓球网架4000元/吨起,焊接球网架4800元/吨…
山东竣安金属结构坐落山东济宁,本土全国异形网架厂家,深耕山东异形网架加工,专注弧形曲面造型网架、异形钢结构网架定制。依托螺栓球、焊接球双加工工艺,承接地标、场馆不规则屋面网架施工,选用国标高强钢材,精…
相关新闻推荐
说到网架结构,很多普通读者可能觉得离自己很远,但实际上,从城市体育馆的屋顶到高铁站的雨棚,从工业厂房到大型会展中心,网架结构无处不在。而"网架怎么连接"这个问题,恰恰是整个网架工程中最关键、也最容易出…
过去两年里,我参与过六个不同类型的网架搭设项目,从一千多平米的小型仓库到上万平米的体育场馆,每一次都在现场摸爬滚打。翻看行业统计,2023年国内网架结构市场规模已突破480亿元,同比增长约12%,其中…
煤棚网架作为一种大跨度空间结构,在煤炭储存、工业厂房等领域应用广泛。它的现场焊接质量直接关系到整个结构的安全性和使用寿命。回顾我国煤棚建设的发展历程,2010年前后是一个明显的转折点——在此之前,多数…
相关报价推荐
去年夏天,我帮一所中学做报告厅改造项目的预算审核,原本以为网架部分三十万就能拿下,结果三家供应商报出来的价格从二十八万到五十二万不等,差距大到让人怀疑是不是看错了小数点。这件事让我意识到,报告厅网架多…
网架清包工价格到底包含哪些费用? 一个真实厂房项目引发的报价争议 低报价背后的隐性成本与风险 如何判断网架清包工报价是否合理 从业二十年的老师傅给出哪些避坑建议 网架工程在工业厂房、体育场馆、物流…
报告厅网架作为大跨度公共建筑的核心受力体系,其造价问题一直是业主方、施工方和设计院三方博弈的焦点。2018年前后,随着钢材市场价格剧烈波动和环保政策收紧,网架行业经历了一轮明显的成本重构,许多沿用旧有…