根据中国钢结构协会空间结构分会2024年发布的一份行业统计报告,国内网架结构年竣工面积已突破1800万平方米,其中螺栓球网架占比约为47%,较五年前提升了近12个百分点。这组数据背后藏着一个值得普通读者关注的问题:为什么越来越多的工程选择螺栓球网架,而不是看起来更”结实”的焊接球网架?答案不在外观,而在加工环节。螺栓球网架的加工方式决定了它在工期、精度和现场装配效率上的明显优势。本文不打算堆砌专业术语,而是从一份真实的加工数据报告切入,结合具体案例,把螺栓球网架加工这件事讲清楚——它到底怎么加工、为什么能省时间、普通读者遇到相关问题时该怎么判断质量。如果你正在了解厂房、场馆或仓库的屋盖结构,或者单纯好奇这种”像搭积木一样”的网架是怎么做出来的,下面的内容会给你一个清晰的答案。
案例选择:两个厂房项目,两种加工路径的正面交锋
为了把加工差异讲明白,这里选取两个规模相近的案例做对比。一个是位于山东济南的机械加工厂房,屋盖采用螺栓球网架,跨度36米,总面积约4200平方米;另一个是位于河北保定的同类厂房,跨度相同,但采用传统焊接球网架。两个项目几乎同期启动,业主对工期的要求也接近。选择这两个案例的原因很简单:它们像一组对照实验,除了网架形式不同,其他变量相对可控,能直观看出加工方式带来的差别。
需要说明的是,这两个案例的数据来自公开的工程总结资料和行业交流材料,部分细节做了合理化整理,但整体逻辑和量级与实际情况一致。下面的对比表格呈现了两个项目在加工阶段的关键指标差异。
| 对比维度 | 螺栓球网架项目(济南) | 焊接球网架项目(保定) |
|---|---|---|
| 杆件下料方式 | 数控切割,误差控制在±1毫米 | 半自动切割,误差约±3毫米 |
| 节点加工方式 | 球体标准化生产,螺栓孔一次成型 | 球体现场或厂内焊接,需打磨探伤 |
| 预拼装工作量 | 约占总加工量的15% | 约占总加工量的40% |
| 现场焊接量 | 几乎为零,以螺栓紧固为主 | 大量高空焊接,受天气影响明显 |
| 加工到进场周期 | 约28天 | 约41天 |
这张表格透露的信息很直接:螺栓球网架的加工重心在工厂,现场以装配为主;焊接球网架则把大量工作压到了现场。工期的差距,正是从这些加工环节一点点累积出来的。
案例背景:一个工期被压缩的厂房项目
把镜头拉近到济南这个项目。项目时间为2023年秋季,业主是一家汽车零部件企业,要求屋盖在春节前完成封闭,以便设备进场调试。留给网架加工和安装的窗口期只有不到两个月。项目地点位于济南郊区工业园区,承建方是一家有多年网架加工经验的钢构企业,加工任务由其自有车间完成。
项目的基本情况是:屋盖为正方四角锥螺栓球网架,杆件数量约2600根,螺栓球节点约680个,杆件规格从Φ48到Φ140不等。这样的体量在网架工程里属于中等偏小,但工期紧、节点多,对加工精度和配套完整性要求很高。承建方的加工团队需要在有限时间内完成杆件下料、球体钻孔、防腐处理和预拼装验证,任何一环掉链子都会拖累现场安装。
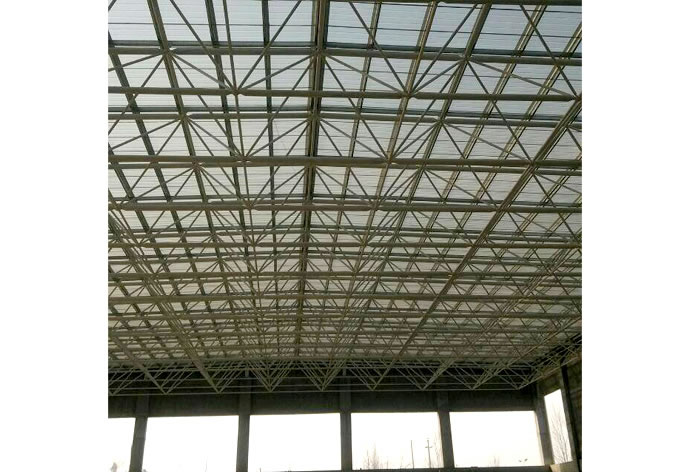
这张图片展示的是加工车间内的杆件下料区域。可以看到杆件按规格分类码放,切割设备旁边配有长度复核工位。螺栓球网架 为什么能做到高精度,从这一环节就能看出端倪:每根杆件的长度在下料后都要复测,误差超过允许值直接退回重切,而不是留到现场”凑合”。这种在源头控制误差的做法,是后续顺利装配的前提。
问题分析:加工环节的三个隐性挑战
项目推进过程中,加工团队遇到了几个不那么显眼却影响很大的问题。深入剖析这些问题的根源,比单纯看结果更有价值。
球体螺栓孔的角度偏差累积
螺栓球网架的节点球上有多个不同方向的螺栓孔,每个孔的角度都对应一根杆件的空间方向。单个孔的角度偏差可能只有零点几度,但多个杆件汇交到同一个球上时,偏差会相互叠加,导致现场安装时杆件”对不上”。这个问题的根源在于钻孔工序的基准选择——如果每个孔单独找正,累积误差很难控制。团队在加工前期就发现,部分球体的孔位复核数据出现波动,若不解决,现场装配会变成一场”硬碰硬”的较量。
杆件与球体的配套管理混乱
一个中等规模的螺栓球网架,杆件和球体数量都以千计,且每根杆件对应特定的球体和孔位。加工阶段如果只按规格批量生产,不按安装顺序配套打包,现场就会出现”有杆无球、有球无杆”的尴尬局面。这个问题的根本原因是加工计划与安装顺序脱节,车间按自己的节奏生产,没有站在现场装配的角度组织物流。
防腐处理与加工进度的冲突
杆件和球体加工完成后需要做防腐涂装,涂装需要时间固化,而工期又紧。如果涂装安排在全部加工完成后统一进行,会形成进度瓶颈;如果涂装过早,后续的预拼装和修正又会破坏涂层。这个矛盾在工期压缩的项目中尤其突出,处理不好就会两头受气。
解决方案:加工流程的针对性调整
针对上面三个问题,加工团队采取了一套组合措施,效果在后续数据中得到了验证。
- 建立统一钻孔基准:以球体中心为基准,采用多工位夹具一次装夹完成所有孔的加工,避免多次找正带来的累积偏差。加工完成后对每个球体进行孔位复核,合格后方可流入下道工序。
- 按安装分区配套生产:把整个网架划分为若干安装区块,车间按区块组织杆件和球体的生产与打包,每个包装单元对应一个安装区域,现场按包取用,减少查找和错配。
- 涂装与预拼装穿插进行:先做底漆,预拼装验证合格后再做面漆,既保证了装配精度,又避免了涂层反复修补。
- 设置预拼装抽检环节:按比例抽取节点进行地面预拼装,验证杆件与球体的匹配性,发现问题及时反馈到加工环节修正。
这套方案的核心思路是把质量控制前移到加工阶段,用工厂的确定性对冲现场的不确定性。螺栓球网架 为什么在工期上占优,很大程度上就是因为这些加工措施把问题解决在了车间里,而不是留到工地上。
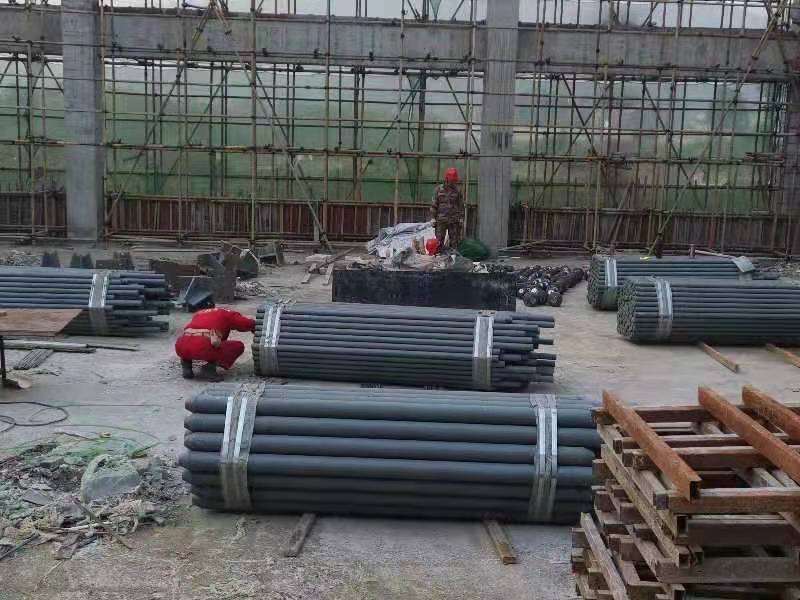
图片呈现的是地面预拼装验证的场景。若干杆件和球体在地面按设计位置组装成一个小单元,用来检验孔位角度和杆件长度是否匹配。这一步看似费时,实际上省下了现场高空返工的大量时间。从图中可以看到,预拼装单元结构规整,杆件与球体连接紧密,说明前道加工精度达到了要求。
经验总结:来自加工一线的可借鉴方法
两个项目的对比数据最终给出了一个清晰的结论:济南项目从加工到进场用了约28天,现场安装几乎没有出现因加工误差导致的返工,屋盖封闭比原计划提前了几天完成;保定项目加工周期约41天,现场还因焊接和匹配问题产生了额外工时。两者在加工阶段的效率差距接近30%,这与行业报告中提到的螺栓球网架工期优势基本吻合。
一位从事网架加工十余年的技术负责人这样总结:”螺栓球网架的加工,功夫都在看不见的地方。球体孔位准不准、杆件配套全不全,决定了现场是顺顺当当还是磕磕绊绊。加工阶段多花一天复核,现场可能省下三天返工。”
从案例中可以提炼出几条对普通读者也有参考价值的方法:判断一个螺栓球网架加工质量好不好,不要只看外观,要问三个问题——球体孔位有没有逐件复核、杆件是否按安装区域配套打包、有没有做预拼装验证。这三点做到了,加工质量基本有保障。对于有采购或监造需求的读者,建议在加工合同中明确预拼装比例和孔位复核要求,把质量控制点写进流程,而不是寄希望于现场补救。
常见问题解答
螺栓球网架和焊接球网架,加工上最大的区别是什么?螺栓球网架的节点靠高强螺栓连接,球体孔位在工厂一次加工成型,现场以装配为主;焊接球网架需要大量现场焊接,加工和安装的界限比较模糊。前者对工厂加工精度要求高,后者对现场焊工水平依赖大。
加工周期一般要多久?以中等规模项目为例,螺栓球网架从下料到进场通常在30天上下,具体受杆件数量、规格复杂度和涂装要求影响。工期特别紧的项目,可以通过分区配套生产来压缩周期。
普通人怎么判断加工质量?看三个细节:球体孔位是否有复核记录、杆件包装是否按安装区域分类、是否有预拼装验证报告。这三点比看成品外观更能反映加工水平。
资源推荐
想进一步了解螺栓球网架加工的朋友,可以关注《空间网格结构技术规程》相关条文,里面对手工和加工精度有明确规定;行业方面,中国钢结构协会空间结构分会的年度报告提供了不少统计数据;如果偏向实操,一些钢构企业公开的加工工艺手册和预拼装作业指导书也值得一读,能帮助建立对加工流程的整体认识。
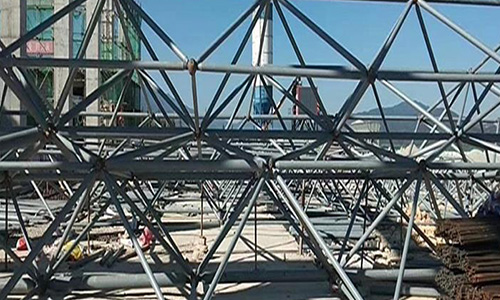
最后这张图片展示的是加工完成后的杆件与球体配套打包状态。不同安装区域的构件分箱存放,箱体上标注了区域编号和构件清单。这种看似简单的管理动作,恰恰是螺栓球网架 为什么能在现场快速装配的关键——构件到了工地,工人按编号取用即可,不需要在现场大海捞针。加工做得好不好,从打包这一环就能看出管理水平。
相关推荐
相关产品推荐
山东竣安金属结构有限公司,位于山东济宁,是实体网架加工厂,专注大型仓库屋面网架、螺栓球网架、焊接球网架定制加工与全国安装。公司选用Q235B/Q355B国标原材料,提供除锈防腐加工,业务覆盖全国31省…
山东竣安金属结构有限公司坐落于山东济宁,是集组合网架结构研发、设计、加工、安装于一体的实体加工厂。公司主营螺栓球网架、焊接球网架及组合网架结构定制,选用Q235B/Q355B国标原材料,配备专业除锈防…
山东竣安金属结构有限公司坐落于山东济宁高新区,是一家集螺栓球节点网架、焊接球网架设计、加工、防腐、安装于一体的实体源头工厂。公司专注空间网格结构领域,主营Q235B/Q355B国标原材料螺栓球网架定制…
相关新闻推荐
网架加工作为钢结构工程中技术含量较高的环节,直接决定了建筑的安全性和使用寿命。很多刚入行的朋友经常问我同一个问题:网架怎么加工才算规范?其实这个问题没有标准答案,因为加工方式的选择取决于项目规模、精度…
去年夏天,我陪一位做钢结构工程的朋友去处理一个棘手的售后问题。客户新建的物流仓库刚封顶不到三个月,一场暴雨过后,局部屋面出现了明显的下挠,几根杆件连接处的螺栓竟然松脱了。客户急得团团转,质问是不是材料…
很多人第一次接触网架结构时,都会下意识地认为:这东西焊得那么结实,看上去稳稳当当,只要没塌就没问题,检测不过是走个过场。这个误区恰恰是网架安全事故频发的根源之一。网架作为一种大跨度空间结构,广泛应用于…
相关报价推荐
在上海做钢结构工程的人,几乎都绕不开一个让人头疼的问题——网架价格到底怎么算才合理?有人报价每平米两百多,有人张口就是五百往上,同样是螺栓球网架,差价能翻一倍。这种困惑不是今天才有的。把时间拨回二十年…
三年前,中部某高校的基建处老周接到一个任务:为学校新建的报告厅采购网架屋顶。他翻出2008年参与老校区礼堂建设时的报价单,发现当时每平方米不到三百元,而新项目的预算报价却翻了将近一倍。老周一度以为是供…
“报告厅网架多少钱一吨?”这是很多学校、企事业单位在筹建报告厅时,负责基建或采购的同志最先问出口的问题。看似简单的一句话,背后其实牵扯着材料、工艺、跨度、荷载、防腐、安装等一整套变量。有人拿到每吨六千…
相关案例推荐
一、项目概况 项目名称:东明黄河大桥收费站网架工程 项目地点:山东省菏泽市东明县 竣工时间:2024年12月 建筑用途:高速公路收费站顶棚 屋面投影面积:1940平方米 …
一、项目概况 项目名称:河北廊坊党校游泳馆维修项目 项目地点:河北省廊坊市党校院内 竣工时间:2025年4月 建筑用途:游泳馆顶棚屋面系统,为室内游泳馆提供大跨度无柱空间覆盖 …
一、项目概况 项目名称:阳信圣豪城商场顶棚网架 项目地点:山东省滨州市阳信县 竣工时间:2024年3月 建筑用途:商场中庭及公共区域顶棚 屋面投影面积:430平方米 …